
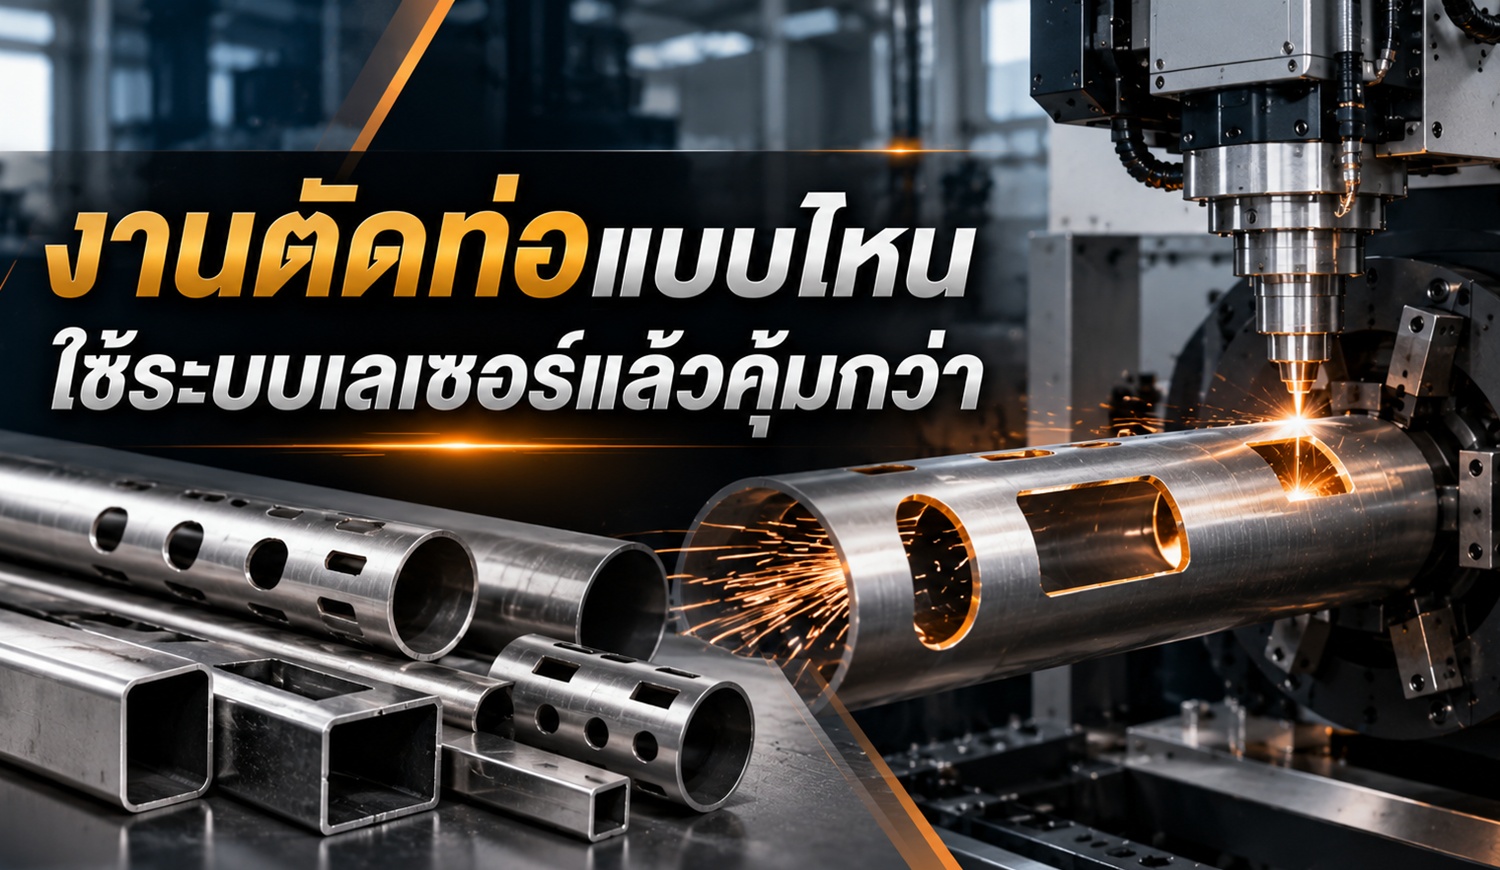
งานตัดท่อในโรงงานไม่ได้จบเพียงการตัดให้ได้ความยาวตามแบบ หลายชิ้นยังต้องเจาะรู บากปลาย เซาะร่อง หรือเตรียมตำแหน่งสำหรับเชื่อมและประกอบ เมื่อหนึ่งชิ้นงานต้องผ่านหลายเครื่อง หลายคน และมีการตั้งตำแหน่งใหม่หลายครั้ง เวลาทำงานจริงจึงมากกว่าเวลาตัดที่เห็นบนหน้าเครื่อง
ก่อนพิจารณาเปลี่ยนมาใช้ระบบเลเซอร์ โรงงานควรดูว่าชิ้นงานหนึ่งชิ้นผ่านกี่กระบวนการ ต้องจับงานใหม่กี่ครั้ง มีงานแก้หลังตัดมากแค่ไหน และจุดใดกำลังทำให้การผลิตช้าลง หากงานส่วนใหญ่เป็นเพียงการตัดท่อตรงตามความยาวและไม่ได้ผลิตต่อเนื่อง กระบวนการเดิมก็อาจยังเหมาะสมกว่า
บทความนี้ ทีมงาน ไทยสากล กรุ๊ป จะพาไล่ดูจากลักษณะงานจริงว่า เมื่อไรการตัดท่อด้วยเลเซอร์เริ่มสร้างความแตกต่าง และควรประเมินอะไรบ้างเพื่อให้การลงทุนตอบโจทย์สายการผลิตมากที่สุด
ท่อหนึ่งชิ้นต้องผ่านกี่ขั้นตอนก่อนพร้อมประกอบ
ลองตามเส้นทางของชิ้นส่วนโครงสร้างโลหะหนึ่งชิ้น หลังนำท่อออกจากสต็อก อาจต้องวัดและตัดตามความยาว ย้ายไปเจาะรู บากปลาย ทำร่อง ลบคม ตรวจตำแหน่ง แล้วจึงส่งต่อไปยังงานเชื่อม
หากแต่ละงานอยู่คนละเครื่อง ทุกครั้งที่ย้ายชิ้นงานก็มีทั้งเวลาในการขนย้าย จับยึด ตั้งตำแหน่ง และตรวจสอบใหม่ ยิ่งมีรายละเอียดหลายตำแหน่ง ความคลาดเคลื่อนจากขั้นตอนต้นทางก็ยิ่งมีโอกาสไปสร้างปัญหาตอนประกอบ
ระบบตัดท่อด้วยเลเซอร์สามารถรวมงานบางส่วนไว้ในกระบวนการเดียวได้ เช่น
- ตัดท่อตามความยาว
- เจาะรูหรือช่องตามแบบ
- บากและเซาะร่อง
- ตัดปลายสำหรับเข้ามุม
- เตรียมรูปทรงสำหรับเชื่อมหรือประกอบ
ประโยชน์จึงไม่ได้อยู่ที่ความเร็วในการตัดเพียงอย่างเดียว แต่รวมถึงการลดการตั้งงานซ้ำและลดจำนวนครั้งที่ต้องเคลื่อนย้ายชิ้นงานด้วย
5 ลักษณะงานที่เริ่มเหมาะกับระบบตัดท่อด้วยเลเซอร์
1. ชิ้นงานหนึ่งชิ้นต้องทำหลายอย่างหลังการตัด
ถ้าท่อยังต้องผ่านงานเจาะ บาก หรือเตรียมตำแหน่งประกอบอีกหลายขั้นตอน การรวมงานไว้ในเครื่องเดียวจะเริ่มสร้างความแตกต่างได้ชัดกว่างานที่ตัดตรงอย่างเดียว
2. ผลิตชิ้นงานเดิมซ้ำและต้องการตำแหน่งที่สม่ำเสมอ
งานโครงเฟอร์นิเจอร์ โครงเครื่องจักร หรือชิ้นส่วนที่ผลิตซ้ำ ต้องอาศัยตำแหน่งรูและรอยบากที่สัมพันธ์กัน หากคลาดเคลื่อนจากต้นทาง ปัญหามักไปปรากฏตอนเชื่อมหรือประกอบ
3. เสียเวลาไปกับการตั้งงานและย้ายชิ้นงาน
บางสายการผลิตใช้เวลาตัดจริงไม่นาน แต่ชิ้นงานกลับค้างอยู่ระหว่างสเตชั่น การลดจำนวนครั้งที่ต้องย้ายและตั้งงานใหม่จึงอาจช่วยเพิ่มกำลังผลิตได้มากกว่าการเพิ่มความเร็วตัดเพียงอย่างเดียว
4. มีชิ้นงานหลายรุ่นและเปลี่ยนแบบผลิตบ่อย
โรงงานที่ผลิตหลายรุ่นในจำนวนไม่มากต่อแบบ อาจไม่คุ้มกับการทำ Jig หรือ Tooling เฉพาะทุกงาน ระบบที่ทำงานจาก CAD/CAM ช่วยให้เปลี่ยนรูปแบบการผลิตได้ยืดหยุ่นขึ้น
5. ฝ่ายประกอบต้องแก้ชิ้นงานจากต้นทางอยู่บ่อย
หากต้องเจียรแต่ง ขยายรู หรือปรับชิ้นส่วนก่อนเชื่อมเป็นประจำ ควรย้อนดูขั้นตอนตัดและเตรียมชิ้นงาน เพราะเวลาที่ใช้แก้ตรงนี้คือต้นทุนการผลิตเช่นเดียวกัน
แล้วงานแบบไหนที่ยังไม่จำเป็นต้องเปลี่ยน
งานท่อไม่ได้จำเป็นต้องใช้เลเซอร์ทั้งหมด หากเป็นการตัดตรงตามความยาว ไม่มีรูหรือรอยบากซับซ้อน ปริมาณผลิตไม่มาก และเครื่องจักรเดิมยังรองรับงานได้ทัน การเปลี่ยนระบบอาจยังไม่ได้สร้างผลตอบแทนมากพอเมื่อเทียบกับเงินลงทุน
ปริมาณงานก็ต้องดูควบคู่กัน หากเครื่องใหม่มีเวลาว่างมาก การลดเวลาผลิตต่อชิ้นอาจไม่ได้สร้างรายได้หรือกำลังผลิตเพิ่มขึ้นจริง
ดังนั้น สิ่งที่ควรประเมินคือ เมื่อเปลี่ยนกระบวนการแล้ว โรงงานลดขั้นตอน ลดงานแก้ หรือส่งมอบงานได้มากขึ้นแค่ไหน มากกว่าดูเพียงว่าเครื่องใหม่ตัดเร็วกว่าเครื่องเดิมกี่เปอร์เซ็นต์
คำนวณความคุ้มค่า ต้องมองต้นทุนทั้งกระบวนการ
ราคาเครื่องเป็นต้นทุนที่เห็นชัดที่สุด แต่ยังมีค่าใช้จ่ายระหว่างกระบวนการอีกหลายส่วนที่มีผลต่อความคุ้มค่าในระยะยาว
| สิ่งที่ควรดู | ข้อมูลจากกระบวนการปัจจุบัน | จุดที่ระบบอัตโนมัติอาจช่วยได้ |
| เวลาผลิต | ใช้เวลาตั้งแต่เริ่มงานจนพร้อมส่งต่อเท่าไร | ลดบางขั้นตอนให้อยู่ในกระบวนการเดียว |
| การตั้งงาน | ต้องจับ วัด และตั้งตำแหน่งใหม่กี่ครั้ง | ลดการตั้งตำแหน่งซ้ำ |
| การเคลื่อนย้าย | ต้องย้ายผ่านกี่สถานี | ลดจำนวนสถานีที่ชิ้นงานต้องผ่าน |
| แรงงาน | ใช้พนักงานกี่คนต่อ Batch | ลดงาน Manual บางส่วน |
| งานแก้และของเสีย | มีชิ้นงานแก้หรือ Scrap เท่าไร | เพิ่มความสม่ำเสมอของตำแหน่ง |
| Jig / Tooling | ต้องทำอุปกรณ์เฉพาะสำหรับแต่ละรุ่นหรือไม่ | งานบางแบบเปลี่ยนผ่านโปรแกรมได้ |
| เวลารอประกอบ | มีงานค้างเพราะชิ้นส่วนไม่พอดีหรือไม่ | ช่วยให้ชิ้นงานต้นทางสม่ำเสมอขึ้น |
| กำลังผลิต | ปัจจุบันส่งมอบได้กี่ชิ้นต่อกะ | ประเมินว่ากำลังผลิตที่เพิ่มขึ้นนำไปใช้ได้จริงหรือไม่ |
วิธีง่ายที่สุดคือเลือกชิ้นงานสัก 2-3 แบบ แล้วจับเวลาตั้งแต่นำวัตถุดิบเข้าสู่สายการผลิตจนได้ชิ้นงานพร้อมประกอบ พร้อมบันทึกจำนวนคน จำนวนครั้งที่ย้ายงาน และเวลาที่ใช้แก้ไข จากนั้นจึงนำข้อมูลชุดนี้ไปเปรียบเทียบกับกระบวนการใหม่
ข้อมูลจากหน้างานจริงจะบอกความคุ้มค่าได้มากกว่าการเปรียบเทียบความเร็วจาก Specification เพียงอย่างเดียว
รูปทรงและขนาดของท่อมีผลต่อการเลือกเครื่อง
คำว่า “งานท่อ” ครอบคลุมวัสดุหลายรูปแบบ ทั้งท่อกลม ท่อเหลี่ยม ท่อสี่เหลี่ยมผืนผ้า ท่อวงรี และโปรไฟล์ต่าง ๆ ระบบจับยึดและช่วงขนาดที่เครื่องรองรับจึงเป็นข้อมูลที่ต้องดูจากงานจริงของโรงงาน
ตัวอย่าง Tube Laser Cutting Machine SLT-152-FIBER ที่ไทยสากลจัดจำหน่าย รองรับท่อกลม ท่อเหลี่ยม ท่อสี่เหลี่ยมผืนผ้า ท่อวงรี รวมถึงโปรไฟล์รูปตัว L และ C พร้อมระบบโหลดวัสดุและนำชิ้นงานออกอัตโนมัติ จึงรองรับสายการผลิตที่มีท่อและโปรไฟล์หลายรูปแบบได้
ก่อนเลือกเครื่องตัดท่อจึงควรเตรียมข้อมูลรูปทรง ขนาดหน้าตัด ความหนา ความยาว และวัสดุที่ใช้เป็นประจำมาพิจารณาร่วมกัน ไม่จำเป็นต้องเลือกเครื่องจากขนาดสูงสุดที่รองรับ หากงานส่วนใหญ่ของโรงงานไม่ได้ใช้ช่วงนั้นจริง
เครื่องเร็วขึ้น แต่สายการผลิตอาจไม่ได้เร็วขึ้นตาม
อีกจุดที่ต้องมองคือกระบวนการก่อนและหลังเครื่อง หากตัดชิ้นงานได้เร็วขึ้น แต่ป้อนวัตถุดิบไม่ทัน หรืองานที่ตัดเสร็จต้องกองรอเชื่อมและประกอบ กำลังผลิตของทั้งโรงงานก็อาจไม่ได้เพิ่มขึ้นตามความเร็วของเครื่อง
ระบบโหลดวัสดุอัตโนมัติ ระบบนำชิ้นงานออก หรือโปรแกรม Nesting จึงควรพิจารณาในฐานะส่วนหนึ่งของ Flow การผลิต ไม่ใช่ดูแยกเป็น Feature ทีละรายการ
เป้าหมายของการปรับสายการผลิตควรเป็นการทำให้ชิ้นงานเดินจากวัตถุดิบไปถึงขั้นพร้อมประกอบได้ต่อเนื่องขึ้น ไม่ใช่เพียงทำให้สเตชั่นใดสเตชั่นหนึ่งทำงานเร็วที่สุด
ก่อนเลือกเครื่อง ควรเตรียมข้อมูลอะไรบ้าง
หากกำลังพิจารณาเครื่องตัดเลเซอร์สำหรับงานท่อ ข้อมูลเหล่านี้จะช่วยให้ประเมินเครื่องได้ตรงกับการใช้งานจริงมากขึ้น
- แบบชิ้นงานที่ผลิตเป็นประจำ
- รูปทรงและขนาดของท่อหรือโปรไฟล์
- ชนิดและความหนาของวัสดุ
- จำนวนชิ้นต่อ Batch และต่อเดือน
- งานที่ต้องทำต่อหลังจากตัด
- เวลาที่ใช้ในแต่ละขั้นตอน
- จุดที่ทำให้การผลิตล่าช้าในปัจจุบัน
- เป้าหมายกำลังผลิตในอนาคต
ยิ่งข้อมูลเหล่านี้ชัด การเลือกเครื่องก็ยิ่งอิงกับโจทย์ของโรงงานได้มากขึ้น และบางครั้งอาจพบด้วยว่าปัญหาบางส่วนสามารถแก้จากการปรับกระบวนการเดิมก่อน โดยยังไม่จำเป็นต้องลงทุนเครื่องใหม่ทันที
เลือกจากงานจริง มากกว่าสเปกที่สูงที่สุด
ระบบเลเซอร์สำหรับงานท่อจะเริ่มมีความน่าสนใจเมื่อช่วยลดขั้นตอนที่โรงงานกำลังเสียเวลาอยู่จริง ไม่ว่าจะเป็นการตั้งงานซ้ำ การย้ายชิ้นงานหลายสถานี งานแก้ก่อนประกอบ หรือข้อจำกัดด้านกำลังผลิต
หากกระบวนการเดิมยังทำงานได้ดีและรองรับปริมาณผลิตได้เพียงพอ การใช้ระบบเดิมต่อก็อาจเป็นทางเลือกที่เหมาะกว่าเช่นกัน การลงทุนเครื่องจักรจึงควรเริ่มจากข้อมูลของชิ้นงานและสายการผลิต มากกว่าการเลือกจากกำลังวัตต์ ความเร็ว หรือ Specification ที่สูงที่สุด
ไทยสากล กรุ๊ป มีประสบการณ์ด้านการจำหน่ายเครื่องมือตัดและเครื่องจักรสำหรับภาคอุตสาหกรรม หากธุรกิจของคุณกำลังวางแผนปรับกระบวนการผลิตงานท่อหรือโปรไฟล์ ผู้เชี่ยวชาญของเราสามารถช่วยพิจารณาจากลักษณะชิ้นงาน กำลังผลิต และเป้าหมายของโรงงาน เพื่อประเมินระบบที่สอดคล้องกับการใช้งานจริงมากที่สุด